Artykuł sponsorowany
Które detale techniczne z gumy nadają się do obróbki CNC, a które lepiej wykonać inaczej
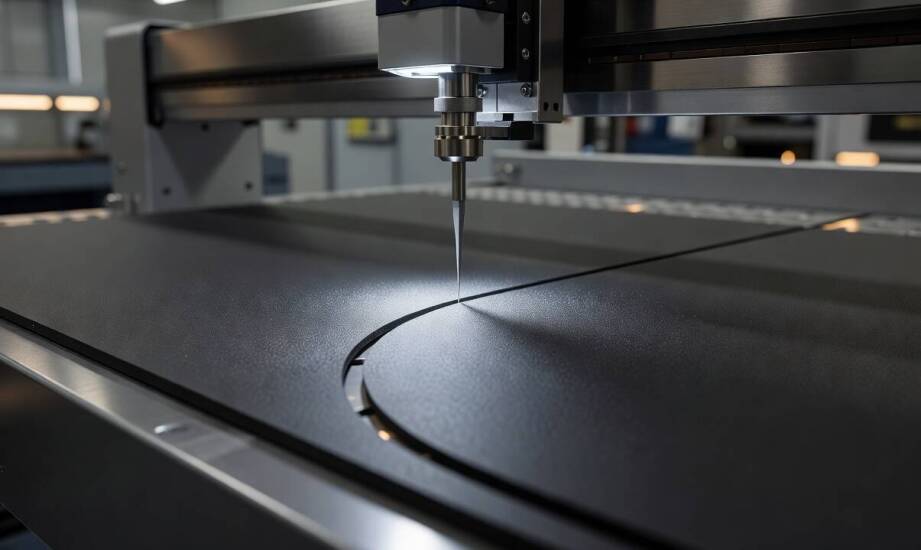
Dobór odpowiedniej technologii wykonania detali technicznych z gumy wymaga wnikliwej analizy geometrii elementu oraz warunków jego przyszłej pracy. Nie każdy projekt daje się łatwo przenieść na stół roboczy i wyciąć z płaskiego arkusza, ponieważ obróbka CNC narzuca specyficzne ograniczenia materiałowe. Złożone kształty przestrzenne, nietypowe profile czy elementy wymagające szczególnych właściwości powierzchni znacznie lepiej znoszą klasyczne formowanie lub wytłaczanie. Zrozumienie różnic między tymi metodami pozwala uniknąć błędów projektowych, które na etapie produkcji generują niepotrzebne koszty i opóźnienia. Decyzja o wyborze plotera, waterjeta czy prasy wulkanizacyjnej opiera się na analizie grubości, twardości oraz docelowej szczelności układu.
Przeczytaj również: Sporządzanie dokumentacji do celów prawnych - co powinno się w niej znaleźć?
Geometrie sprzyjające obróbce CNC i właściwości gumy
Płaskie uszczelki, przekładki izolacyjne i podkładki o prostych konturach zewnętrznych stanowią idealny materiał do obróbki na ploterach frezujących lub nożach oscylacyjnych. Nieskomplikowane obrysy sprzyjają wysokiej powtarzalności wymiarowej, ponieważ ułatwiają stabilne mocowanie arkusza na stole próżniowym. Parki maszynowe radzą sobie z materiałem o grubości od 0,3 mm do 50 mm, pracując najczęściej w zakresie twardości od 20 do 90 w skali Shore'a. Precyzja cięcia zależy od wybranej technologii, ale standardowo mieści się w przedziale od ±0,1 mm do ±1 mm.
Przeczytaj również: Jaki jest koszt organizacji pogrzebu?
Właściwości fizyczne samego elastomeru mocno wpływają na stabilność procesu produkcyjnego. Guma wykazuje dużą rozciągliwość, co podczas kontaktu z narzędziem skrawającym powoduje odkształcenia krawędzi. Brak odpowiedniego podciśnienia lub specjalnych mat podkładowych skutkuje przesuwaniem się materiału i utratą zadanych tolerancji. Zmienna gęstość w obrębie jednej partii surowca wymusza z kolei bieżącą korektę posuwu. Cięcie strumieniem wody pozwala na wyeliminowanie problemów z przegrzewaniem tworzywa, które często pojawiają się w przypadku cięcia laserowego elementów ze standardowych mieszanek.
Przeczytaj również: Ręczniki jednorazowe fryzjerskie a komfort pracy stylistów – co warto wiedzieć?
Ograniczenia przy wycinaniu wąskich mostków i otworów
Projektowanie detali z dużą liczbą małych otworów lub bardzo wąskimi mostkami ujawnia techniczne granice wycinania z arkusza. Minimalna szerokość ścianki dzielącej otwory musi gwarantować stabilność elementu zarówno podczas obróbki, jak i w trakcie eksploatacji. Zbyt cienki mostek łatwo ulega przerwaniu pod naciskiem noża, a mikrootwory wymagają nierzadko czasochłonnego wykańczania. Wysokie wymogi dotyczące szczelności układu skłaniają inżynierów do wyboru wulkanizacji. Krawędzie po cięciu CNC często wykazują mikronierówności, co utrudnia uzyskanie idealnego przylegania w aplikacjach o podwyższonym ciśnieniu.
Precyzyjne określenie wymagań środowiska pracy stanowi podstawę wyboru technologii i materiału. Bydgoska spółka FORM-GUM specjalizuje się w produkcji technicznych wyrobów gumowych oraz poliuretanowych dla sektora przemysłowego. Zakład przetwarza elastomery poprzez formowanie, wytłaczanie i obróbkę płyt, a także zajmuje się regeneracją wałów i rolek. Infrastruktura firmy pozwala na obsługę zakładów z całego kraju, dostarczając gotowe wyroby gumowe do Poznania, Gdańska i innych głównych ośrodków produkcyjnych. Ten model współpracy ułatwia dopasowanie metody wytwarzania do rygorystycznych norm danego projektu.
Ostateczna decyzja technologiczna sprowadza się do znalezienia równowagi między geometrią części, oczekiwaną tolerancją wymiarową i zakładanym wolumenem. Wycinanie z arkusza doskonale sprawdza się podczas budowania prototypów oraz w realizacjach krótko- i średnioseryjnych, gdzie liczy się szybki czas wdrożenia. Metody formowania i wytłaczania zyskują przewagę przy uruchamianiu masowej produkcji skomplikowanych uszczelnień trójwymiarowych. Właściwa ocena tych parametrów na wczesnym etapie pozwala zoptymalizować zużycie surowca i zapewnić dłuższą żywotność gotowego detalu.
Kategorie artykułów
Polecane artykuły

Jakie objawy wskazują na konieczność regeneracji pompy paliwa?

Jakie są różnice w kosztach między zakupem a leasingiem pompy ciepła?

Dlaczego warto wybrać przedszkole z małymi grupami dla dzieci z niepełnosprawnościami?
