Artykuł sponsorowany
Jakie dane techniczne decydują o poprawnym uruchomieniu obróbki CNC
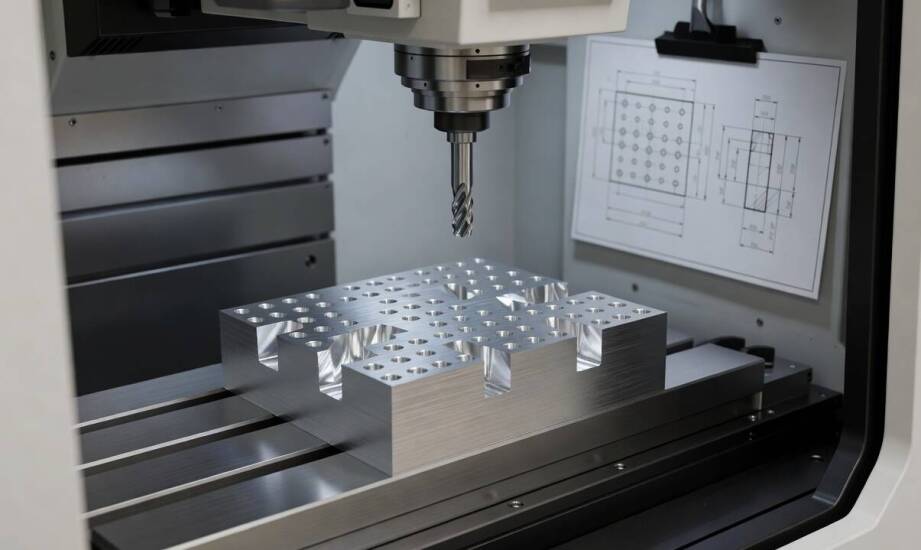
Dlaczego sam skrót CNC nie wystarczy producentowi, który przygotowuje zlecenie obróbki? Rozwinięcie tego pojęcia oznacza komputerowe sterowanie numeryczne, ale nowoczesna maszyna potrzebuje bardzo konkretnych wytycznych. Bez precyzyjnych danych o geometrii detalu, wymaganiach materiałowych oraz specyficznych tolerancjach wykonawczych, proces produkcji nie ruszy z miejsca. Pytanie o dodatkową dokumentację techniczną pojawia się często, gdy projekt dotyczy precyzyjnych elementów metalowych dla wymagającego przemysłu. Kompletny zestaw informacji wejściowych stanowi fundament prawidłowego ustawienia maszyn i gwarantuje brak opóźnień na etapie programowania.
Przeczytaj również: Sporządzanie dokumentacji do celów prawnych - co powinno się w niej znaleźć?
Jakie dane z modelu CAD określają ustawienia procesu?
Prawidłowo przygotowany rysunek techniczny dostarcza wymiarów z tolerancjami, które bezpośrednio decydują o doborze odpowiednich narzędzi i parametrów skrawania. Płaska dokumentacja współpracuje z cyfrowym modelem CAD, który uzupełnia projekt o pełną geometrię przestrzenną. Taki zestaw plików pozwala technologom wygenerować bezpieczne i wydajne ścieżki narzędzia w specjalistycznym oprogramowaniu CAM. Rozwijając cnc skrót, odnosimy się do urządzeń sterowanych kodem alfanumerycznym, co oznacza konieczność dokładnego przetłumaczenia wizji inżyniera na język zrozumiały dla sterownika. Im dokładniejszy model wyjściowy, tym mniejsze ryzyko kolizji wrzeciona z uchwytem.
Przeczytaj również: Jaki jest koszt organizacji pogrzebu?
Ważnym elementem specyfikacji pozostaje jednoznaczny opis surowca. Dokumentacja musi podawać rodzaj i gatunek tworzywa, na przykład popularną stal konstrukcyjną S235 lub wytrzymały stop aluminium 7075-T6. Karta technologiczna uwzględnia również ewentualną obróbkę cieplną oraz wymagane wykończenie powierzchni poszczególnych płaszczyzn. Te szczegóły rzutują na ostateczny wybór prędkości obrotowych, wartości posuwów oraz optymalnego rodzaju chłodziwa stosowanego w strefie cięcia. Zastosowanie ogólnych norm, takich jak ISO 286 dla pasowań wałków i otworów, znacznie przyspiesza wstępną konfigurację produkcji.
Przeczytaj również: Ręczniki jednorazowe fryzjerskie a komfort pracy stylistów – co warto wiedzieć?
Jakie braki w dokumentacji zmieniają kolejność obróbki?
Niejasno określone tolerancje otworów lub gwintów zmuszają technologów do dodatkowych uzgodnień z zamawiającym przed uruchomieniem pierwszej sztuki. Niekompletny opis wykończenia powierzchni prowadzi do opóźnień wynikających z konieczności ustalenia pożądanej chropowatości. W przypadku wykrycia takich luk lub trudności technologicznych często modyfikuje się cały plan wytwarzania. Kolejność operacji ustala się dla konkretnego detalu i setupu, w zależności od sztywności materiału oraz dostępnych metod jego mocowania. Nie istnieje jedna uniwersalna reguła określająca, że wiercenie wykonuje się zawsze przed toczeniem głównego zarysu. Decyzja ta wynika z głębokiej analizy konkretnego modelu i oceny ryzyka deformacji elementu w trakcie silnego zaciskania szczęk tokarskich.
Praktyka realizowana przez spółkę Tolmet przy obsłudze firm przemysłowych z województwa kujawsko-pomorskiego pokazuje, jak dużą wagę ma precyzja projektowa. Producenci z branży meblowej i elektronicznej opierają swoje zautomatyzowane linie montażowe na idealnej powtarzalności dostarczanych komponentów. W tych dynamicznych sektorach otwory i gniazda o precyzyjnych pozycjach montażowych warunkują szybkie składanie okuć, zawiasów oraz miniaturowych podzespołów. Wyeliminowanie konieczności ręcznego dopasowywania elementów na linii klienta wymaga dostarczenia partii w stu procentach zgodnych z cyfrowym modelem, co potwierdzają procedury kontrolne oparte na systemach zarządzania jakością.
Uruchomienie precyzyjnej obróbki metalu zaczyna się długo przed wciśnięciem przycisku start na panelu sterującym maszyny. Kompletny i czytelny opis detalu eliminuje błędy interpretacyjne i pozwala na jednoznaczne zaprogramowanie wszystkich etapów wytwarzania. Dostarczenie pełnego pakietu danych, obejmującego modele bryłowe, rygorystyczne tolerancje wymiarowe i specyfikację materiałową, usprawnia procesy od cięcia blach po końcowe gwintowanie. Przekłada się to bezpośrednio na stabilność wymiarową każdej partii materiału opuszczającej park maszynowy i obniża koszty ewentualnych poprawek.
Kategorie artykułów
Polecane artykuły

Jakie objawy wskazują na konieczność regeneracji pompy paliwa?

Jakie są różnice w kosztach między zakupem a leasingiem pompy ciepła?

Dlaczego warto wybrać przedszkole z małymi grupami dla dzieci z niepełnosprawnościami?
